米兰体育官网下载:石墨坩埚成型液压机压制曲线对成品品质的影响
产品详情
米兰体育网页登录:
在碳素制品生产中,石墨坩埚坯体冷压成型是决定最终产品的质量的核心工序。不少生产厂商经常遇到坯体密度不均、内部气孔、层间分离、脱模崩裂等质量上的问题,很多时候问题根源不在于粉料配方或者模具精度,而是压制全过程的压力变化节奏没有合理管控。石墨坩埚成型液压机的数控压制曲线,完整记录滑块接触粉料、预压排气、升压保压、分级泄压、回程脱模整一个流程的压力与位移变化,这条曲线直接改变粉料内部应力分布,是坩埚坯体质量管控的核心抓手。
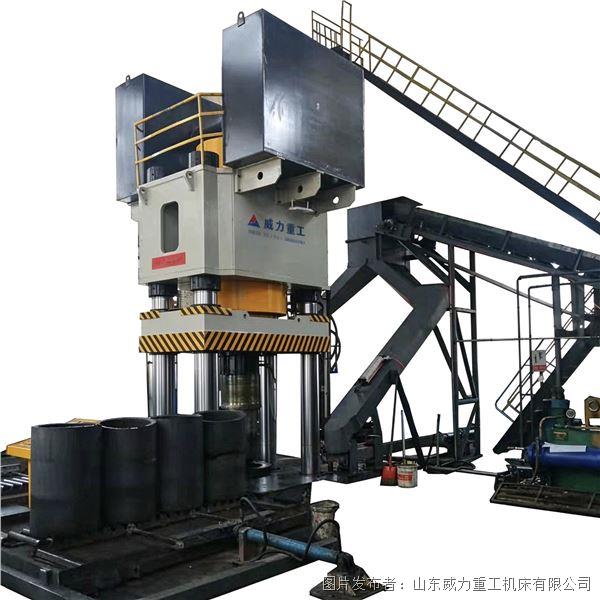
石墨、碳化硅类碳素粉料属于多组分颗粒混合料,颗粒间隙多,大量空气混杂在物料缝隙之中。若是压制曲线升压速度设置过快,模腔内的气体来不及排出,就会被封存在坯体内部形成气孔;保压时长不足,颗粒无法充分滑移咬合,坯体口部、侧壁、底部密度差距大,烧结之后有可能会出现变形、渗料;泄压时一次性快速卸压,坯体内积蓄的弹性应力瞬间释放,会造成坩埚坯体开裂、边角脱落,直接造成坯体报废。合理的数控压制曲线,就是将整个成型流程拆分为多个阶段,单独调控每一段的升压速率、压力上限、保压时长以及泄压节奏。
石墨坩埚成型液压机搭载PLC数控系统,操作人员可在触控屏内编辑、存储多条专属压制曲线,适配不同粉料配方、不一样的尺寸规格的坩埚坯体。预压阶段低压慢速施压,平缓摊开粉料,搭建排气通道,让气体有序排出;主加压阶段按照设定斜率平稳升压,推动碳素颗粒重新排布,稳步提升坯体致密度;保压阶段压力恒定不变,持续一段时间释放粉料瞬时应力,缩小坯体各位置的密度差;泄压环节采用多级阶梯泄压,缓慢释放内部应力,规避应力冲击破坏坯体结构。不同配比粉料的压缩特性各不相同,对应的最优曲线参数也有区别,调试完成的曲线可以直接保存,同批次生产一键调用,保证成型条件统一。
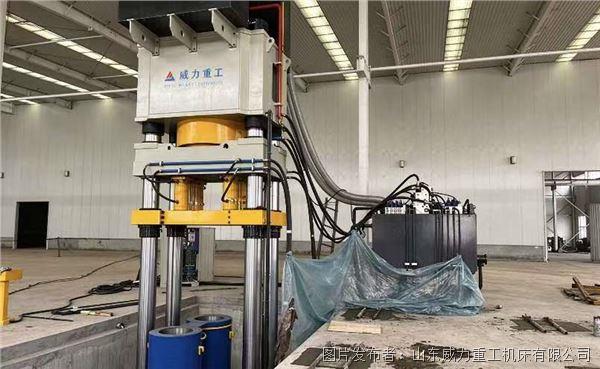
压制曲线能否精准落地,离不开设备硬件的支撑。四柱加强机身、淬火镀铬导向立柱,保证滑块下压运行平稳,抑制偏载现象,让压力均匀传递至粉料各处;高精度压力传感器实时采集压力信号,系统形成闭环调节,控制液压阀组动作,使实际压力跟随设定曲线运行,减少压力波动、超调等情况。如果液压系统响应迟缓、压力波动大,哪怕设定了理想的压制曲线,实际成型效果依旧达不到预期。设备自带的数据存储功能,可以留存每一批次的压制曲线,方便工艺追溯,出现质量上的问题时快速回看曲线排查故障。
在碳素坩埚的现场生产当中,优化压制曲线是低成本提升良品率的有效方式。多家碳素生产企业通过调整升压斜率、延长保压时间、增加泄压阶梯,坯体气孔、开裂报废率明显降低,坯体密度一致性大幅改善。经过规范曲线压制的坯体,在后续高温烧结之后,坩埚的抗热震性能、耐熔融侵蚀能力都会更好,常规使用的寿命更长。同时石墨坩埚成型液压机还可配套自动送料、浮动模架等装置,逐步优化整套成型工序。
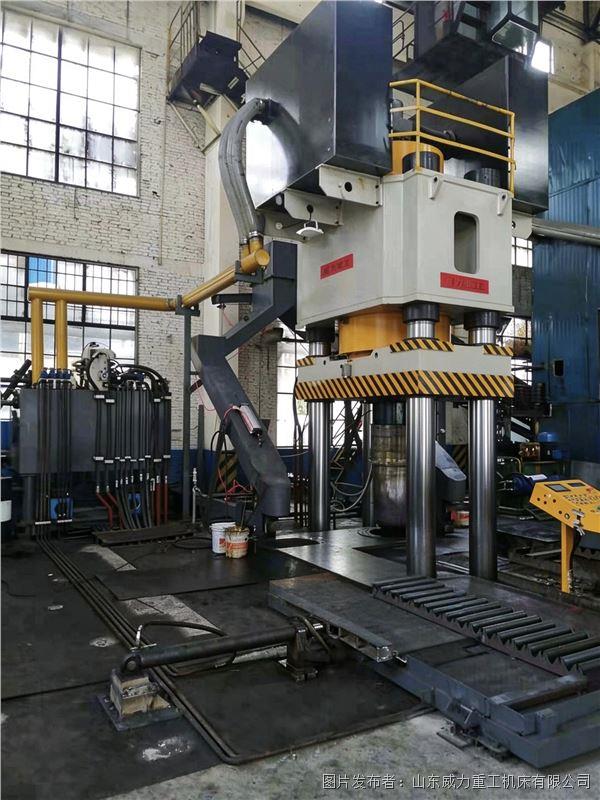
厂家除交付设备之外,还会配套工艺技术指导,协助客户调试匹配自身粉料特性的压制曲线,持续稳定生产线成品质量。对于碳素坩埚制造企业而言,重视压制曲线的调试与应用,精细化管控冷压成型工序,减少试模损耗,是稳定产品的质量、提升市场竞争力的重要方法。
相关产品
-
 2026年10月数控剪板机厂家推荐指南:液压数控剪板机柜体大型小型公司优选!
-
2026年10月数控剪板机厂家推荐指南:铝板剪板机小型数控闸式钢结构公司优选
-
2026年10月剪板机厂家推荐指南:精密剪板机全自动摆式数显公司优选!
-
2026年10月剪板机厂家推荐指南:闸式剪板机厚板全自动摆式公司优选!
-
2026年10月数控剪板机厂家推荐指南:铝板剪板机小型数控闸式钢结构公司优选
-
2026数显剪板机厂家推荐数显剪板机液压闸式闸式液压摆厂家优选指南
-
2026剪板机厂家推荐液压摆式剪板机数显摆式机械闸厂家优选指南
-
2026剪板机刀片厂家优选指南:摆式电动数控非标机械剪板机刀片选购参考